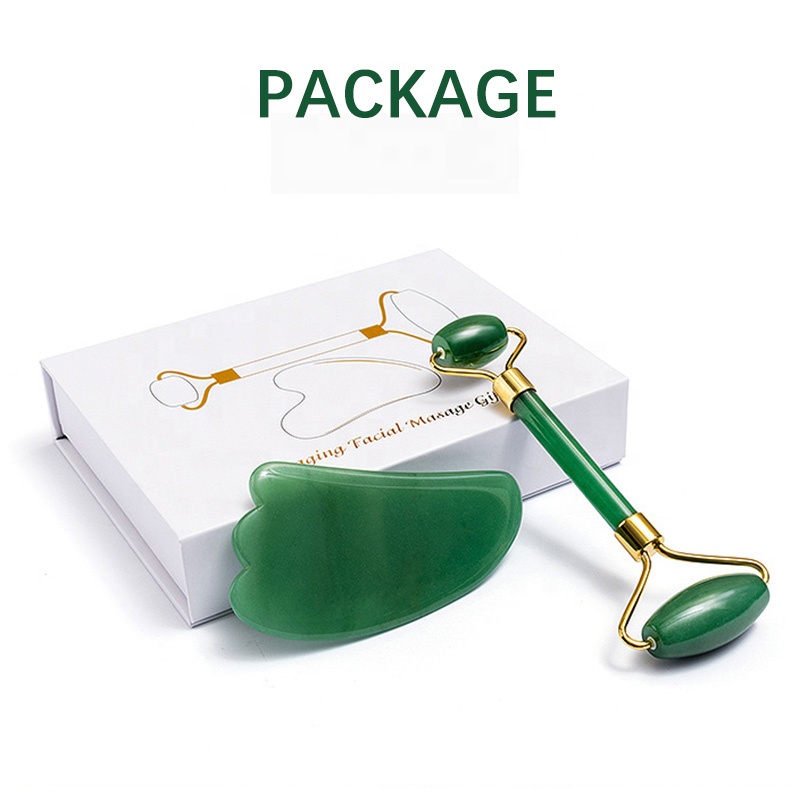
东陵玉双头滚轮丝印logo定制技巧
2026-09-18
表面预处理与清洁工艺
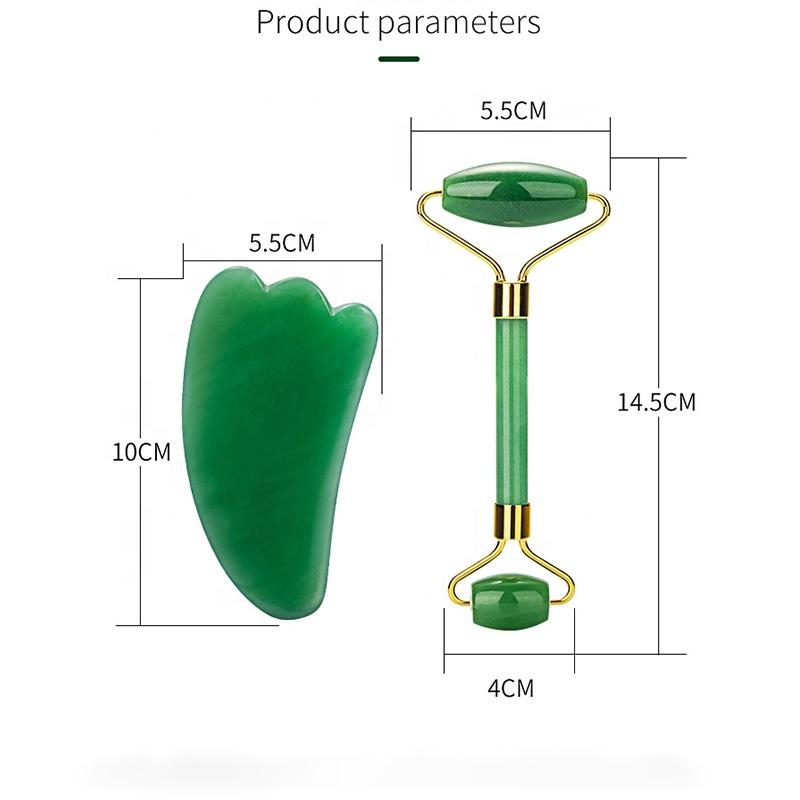
在东陵玉双头滚轮的定制生产中,丝印 Logo 的效果直接关系到产品的附加值与市场定位。由于东陵玉属于天然石英岩质玉石,其表面光滑但微观上存在孔隙,且双头滚轮通常具有明显的弧面结构,这给平面丝网印刷技术带来了挑战。首要步骤是严格的表面预处理。在丝印前,必须对玉滚轮进行深度清洗,去除生产过程中残留的抛光蜡、油污以及粉尘。建议采用超声波清洗配合无水酒精擦拭,确保基底洁净无异物。对于弧面较大的部位,若直接接触性强,可进行微弱的哑光处理或涂覆一层专用的附着力底漆(Primer),这不仅有助于提升墨层的附着力,还能防止后期使用过程中因摩擦导致的 Logo 脱落,同时保证符合化妆品级接触安全标准。
油墨选择与物理特性匹配
选择合适的丝印油墨是决定成品寿命的关键环节。东陵玉的热膨胀系数与普通塑料不同,因此不能随意使用市面通用的溶剂型油墨。推荐选用专用的 UV 固化油墨或纳米陶瓷填充油墨。UV 油墨干燥速度快、硬度高且耐化学腐蚀,适合批量生产;而针对高端定制,可考虑低温热固型油墨以减少高温对玉石色泽的影响。在物理特性上,油墨必须具备极佳的柔韧性。当滚轮在面部使用时会产生微小的弯曲形变,刚性过强的墨层容易龟裂。此外,颜料浓度需严格控制,既要保证色相饱满鲜艳,又要避免墨层过厚堆积。双头滚轮的两侧通常要求 Logo 完全一致,因此在调色时需建立标准化的色板对照体系,确保左右对称的视觉效果高度统一,避免出现色差明显的情况。
治具设计与套准精度控制
面对双头滚轮的弧形表面,传统的平板式网框无法实现精准贴合,因此精密治具的设计是核心技巧所在。治具需要采用耐高温、不变形的工程材料制作,并依据滚轮的曲率半径进行倒模定型,确保玉料固定在特定角度后能自然贴紧网版。为了实现双头位置的精确对齐,治具上应设置高精度的定位销和光学定位标记。操作人员在使用时,需先进行试印,通过放大镜检查套准精度,确保 Logo 边缘不出现毛刺或重影。在网版张力方面,建议选择高精度不锈钢网版,张力维持在标准范围内,避免因张力不均导致刮印压力不一致。刮刀的压力和角度也需根据玉石的硬度进行调整,一般保持刀距为 45-60 度,行程中施力均匀,切忌用力过猛撞击玉石表面造成隐性裂纹。
固化流程与后处理质检
固化环节直接影响墨层的物理性能。若采用 UV 光固化,需严格控制紫外灯管的照射距离与时间,避免局部过热导致东陵玉内部水分流失或产生热应力炸裂。建议在固化箱内配备温控系统,使工件温度保持在适宜区间。固化完成后,应立即进入冷却阶段,待完全降温后再进行后续包装。在后处理质检阶段,必须进行严格的多项测试。首先是“胶带剥离测试”,用强力透明胶带粘贴于 Logo 处快速撕下,检查是否有脱落现象;其次是“耐磨测试”,模拟实际使用场景进行数千次的面部按摩摩擦,观察墨迹是否磨损;最后是“耐汗耐腐蚀测试”,模拟皮肤分泌油脂与环境酸碱度,确保油墨不会发生变色或释放有害物质。只有通过了所有严苛测试的双头滚轮,方能视为合格的定制产品。
常见问题规避与维护建议
在实际操作中,常会遇到气泡附着或流挂问题。这通常源于油墨粘度未调好或环境湿度过大。解决此问题的最佳方案是在恒温恒湿车间作业,并根据现场温湿度实时调整稀释剂比例。另外,对于复杂图案,建议分多次薄层叠印而非一次厚涂,这样能有效减少气泡产生并增加层次感和持久性。定期的设备保养也不可忽视,网版清洗要彻底,防止旧油墨堵塞网孔影响透光率和印花质量。
综上所述,东陵玉双头滚轮的丝印 Logo 定制是一项融合了材料学、机械设计与精细工艺的复杂工作。从基材清洁、油墨适配到治具研发及固化质检,每一个环节都需要精益求精。只有通过科学严谨的工艺控制,才能将品牌标识完美呈现于温润的玉石之上,既提升了产品的艺术价值,又确保了用户使用的安全与体验,最终实现商业价值与工艺美学的双重共赢。在生产实践中,不断总结经验数据,优化参数细节,将是持续提升定制化品质的唯一途径。